Как читать TDS лакокрасочного материала: пропорции, вязкость и сушка
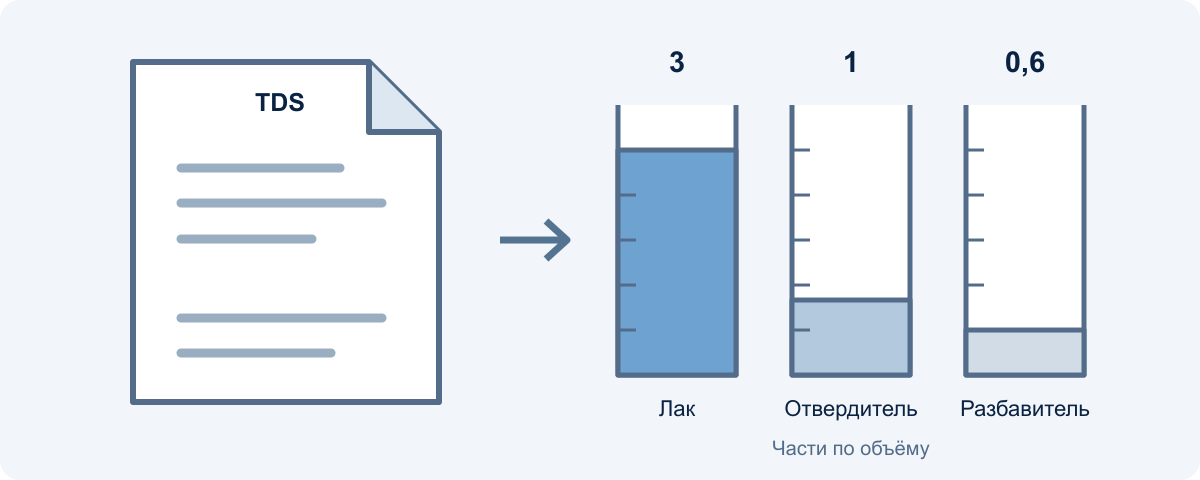
TDS (Technical Data Sheet) — технический лист производителя с требованиями к приготовлению и нанесению материала. Разберём, как найти в нём пропорции смешивания, рабочую вязкость и режим сушки, а затем собрать эти данные в памятку перед работой.
Для примера возьмём лак PPG D8173 Premium UHS Clearcoat и документ RLD284V, редакция августа 2015 года. Это учебный разбор конкретной редакции. Для работы с вашим материалом запросите у поставщика действующий технический лист.
Сначала проверьте документ и компоненты
Сверьте название и код материала на банке с заголовком TDS. Проверьте, какие отвердители и разбавители разрешены, и найдите режим для выбранного сочетания компонентов: в одном документе их может быть несколько.
В нашем примере рассматривается нанесение лака на две кузовные детали. Выбрана ускоренная система: лак D8173, отвердитель D8302 и разбавитель D8714. По указанному TDS лак наносят на чистую, свободную от пыли базу Envirobase High Performance.
Разберите пропорцию смешивания
В разделе Mixing ratio — «Пропорция смешивания» указано 3 : 1 : 0,6 по объёму: лак, отвердитель, разбавитель. Надпись By volume означает дозирование по объёму, By weight — по массе.
Если одна часть равна 100 мл, отмерьте 300 мл лака, 100 мл отвердителя и 60 мл разбавителя. Сумма отмеренных объёмов — 460 мл.
Для расчёта другой порции сложите доли: 3 + 1 + 0,6 = 4,6. Разделите выбранный объём на 4,6, затем умножьте результат на долю каждого компонента.
Не переносите объёмную пропорцию на граммы. Плотности компонентов могут различаться, поэтому для дозирования на весах нужна отдельная таблица смешивания по массе. Проверьте и способ её чтения: значения могут обозначать массу отдельного компонента или суммарную массу после очередного добавления.
Найдите вязкость, выдержки и режим сушки
Переносите в памятку не только число, но и условия, при которых оно действует. Ниже — данные выбранной ускоренной системы для двух деталей.
Potlife — жизнеспособность смеси: 40 минут при 20 °C.
Spray viscosity — вязкость для распыления: 18–20 секунд, чашка DIN 4, температура 20 °C.
Spraygun set-up — параметры краскопульта: сопло 1,2–1,3 мм. Как сопоставить требования TDS с комплектацией оборудования, разобрано в статье о выборе пневматического краскопульта.
Application — нанесение: средний слой на обе детали, затем полный слой. Итоговая толщина сухого покрытия — 50–60 мкм.
Flash off between spray coats — выдержка между слоями: для выбранного случая с двумя деталями — 2–3 минуты.
Flash off before bake or IR dry — выдержка перед камерной или ИК-сушкой: 0–5 минут.
Drying times — время сушки: 15 минут при температуре металла 60 °C. Время прогрева до этой температуры добавляется отдельно.
Вязкость записывайте вместе с обозначением чашки и температурой. Запись «18–20 секунд» без этих условий неполна. Для толщины уточняйте, идёт ли речь о мокром или сухом покрытии, а для времени — о межслойной выдержке, прогреве или сушке.
Давление распыления в этой редакции TDS не указано. Его нужно уточнить для конкретного краскопульта и воздушной головы по документации оборудования или у технической поддержки. Руководства краскопультов доступны в разделе «Инструкции и каталоги». Порядок измерения под расходом — в статье «Падает давление при нажатии курка».
Соберите памятку перед смешиванием
Сначала внесите требования из документа, затем дополните их фактическими данными. Для разобранного примера заготовка будет такой:
PPG D8173 · две кузовные детали
RLD284V, август 2015 · учебный пример
- Смесь: D8173 — 300 мл; D8302 — 100 мл; D8714 — 60 мл.
- Контроль вязкости: DIN 4, 20 °C; требование — 18–20 с. Измерено: ____ с при ____ °C.
- Начало смешивания: ____:____. Предельное время использования: ____:____. Основание — 40 минут при 20 °C.
- Оборудование: краскопульт ____; воздушная голова ____; сопло ____ мм (по TDS — 1,2–1,3 мм); давление ____ бар, точка измерения ____.
- Нанесение: средний слой на обе детали → выдержка 2–3 мин → полный слой. Сухое покрытие — 50–60 мкм.
- Сушка: выдержка 0–5 мин → прогрев металла до 60 °C → 15 мин при этой температуре.
Числа в этой памятке относятся к выбранным компонентам и условиям. При другой температуре, системе или площади ремонта заново проверьте соответствующие строки TDS.
Требования к вентиляции и средствам защиты ищите в паспортах безопасности компонентов — SDS (Safety Data Sheet). Сохраните TDS рядом с памяткой: по нему можно проверить исходные данные перед приготовлением следующей порции.